ระบบ Energy Monitoring คืออะไร? เริ่มวัดการใช้ไฟฟ้าในโรงงานอย่างไร
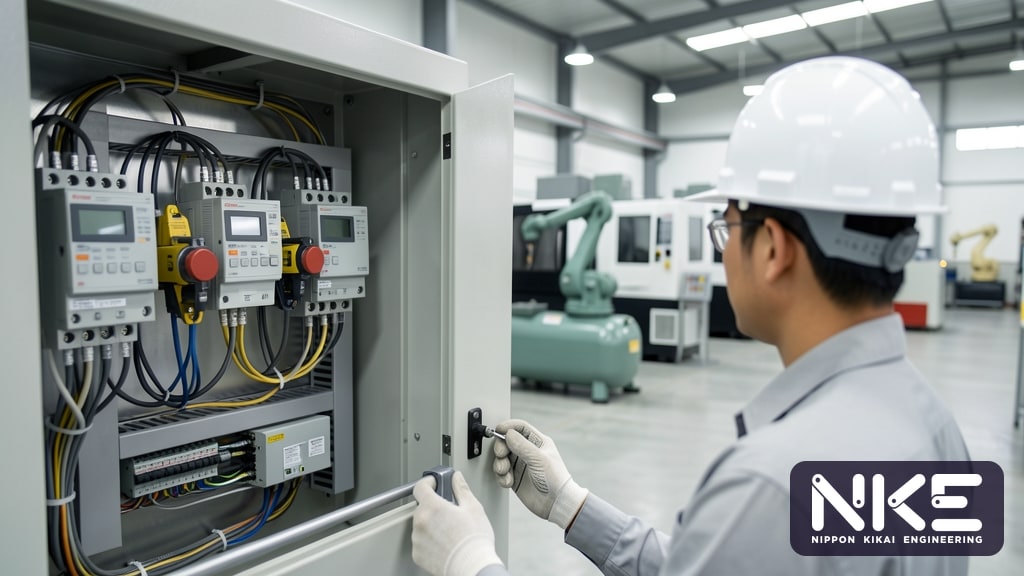
หลายโรงงานรู้ค่าไฟเพียงตัวเลขเดียวจากบิลรายเดือน แต่ไม่รู้ว่าเงินก้อนนั้นถูกใช้ไปกับเครื่องจักรตัวไหน ช่วงเวลาไหน และใช้ไปกับการผลิตจริงหรือกับเครื่องที่เปิดทิ้งไว้ ระบบ Energy Monitoring คือเครื่องมือที่ทำให้ข้อมูลพลังงานละเอียดพอจะนำไปตัดสินใจได้ บทความนี้อธิบายว่าระบบทำงานอย่างไร ควรวัดอะไร เริ่มติดตั้งจากจุดไหน และความผิดพลาดที่มักทำให้โครงการไม่เกิดผล
ระบบ Energy Monitoring คืออะไร ต่างจากการดูบิลค่าไฟอย่างไร
ระบบ Energy Monitoring คือการติดตั้งมิเตอร์วัดพลังงานไฟฟ้า (Power Meter) ที่ตู้ไฟหลักและตู้ย่อยหรือที่เครื่องจักร แล้วส่งข้อมูลเข้าซอฟต์แวร์กลางเป็นระยะ ๆ เพื่อแสดงผลเป็นกราฟ รายงาน และการแจ้งเตือน
ความต่างจากบิลค่าไฟคือ ความละเอียดของข้อมูล บิลบอกยอดรวมของทั้งโรงงานทั้งเดือน ส่วนระบบ Energy Monitoring บอกได้ว่า
- เครื่องจักรหรือแผนกไหนใช้ไฟมากที่สุด
- ช่วงเวลาไหนที่ความต้องการกำลังไฟฟ้า (Demand) พุ่งสูง
- ช่วงพักเที่ยง กลางคืน หรือวันหยุด ยังมีโหลดอะไรทำงานอยู่
- พลังงานที่ใช้ต่อชิ้นงานหรือต่อกิโลกรัมของผลผลิตเปลี่ยนไปอย่างไร
เมื่อมีข้อมูลระดับนี้ การลดพลังงานจะเปลี่ยนจากการเดาเป็นการเลือกจุดที่มีหลักฐานรองรับ
ควรวัดอะไรบ้าง
1. ค่าทางไฟฟ้าพื้นฐาน
- kWh (พลังงานสะสม) ใช้คิดต้นทุนและเปรียบเทียบการใช้พลังงานระหว่างช่วงเวลา
- kW (กำลังไฟฟ้า) และ Peak Demand สำคัญสำหรับโรงงานที่ใช้อัตราค่าไฟแบบ TOU หรือมีค่าความต้องการพลังไฟฟ้า เพราะช่วงที่โหลดหลายตัวสตาร์ตพร้อมกันอาจทำให้ค่า Demand สูงทั้งเดือน
- Power Factor บอกว่าระบบมีกำลังไฟฟ้ารีแอกทีฟมากเกินไปหรือไม่ ซึ่งเกี่ยวกับการทำงานของชุดคาปาซิเตอร์แก้ค่า PF
- แรงดัน กระแส และความไม่สมดุลระหว่างเฟส ช่วยตรวจปัญหาคุณภาพไฟฟ้าที่ส่งผลต่อมอเตอร์และอุปกรณ์อิเล็กทรอนิกส์
2. พลังงานช่วงเครื่องว่าง (Idle / Standby)
เครื่อง CNC ที่ไม่ได้ตัดเฉือนยังมีปั๊มไฮดรอลิก ปั๊มน้ำหล่อเย็น พัดลม และระบบควบคุมทำงานอยู่ เครื่องอัดอากาศ (Air Compressor) ก็อาจเดินต่อเนื่องแม้ไม่มีการผลิตเพราะมีลมรั่วในระบบ การดูกราฟพลังงานช่วงพักหรือนอกเวลาทำงานเป็นวิธีง่ายที่สุดในการหาพลังงานที่ไม่สร้างมูลค่า
3. พลังงานต่อหน่วยผลผลิต
ตัวเลข kWh อย่างเดียวอาจหลอกตาได้ เดือนที่ผลิตมากย่อมใช้ไฟมาก ตัวชี้วัดที่มีความหมายกว่าคือ kWh ต่อชิ้น หรือ kWh ต่อกิโลกรัม ตัวอย่างสมมติ: ถ้าเครื่องหนึ่งใช้พลังงานในกะเพิ่มขึ้นแต่ผลิตชิ้นงานได้เท่าเดิม แปลว่ามีอะไรบางอย่างเปลี่ยนไป เช่น เครื่องจอดรอนานขึ้น เครื่องมือตัดสึก หรือมีของเสียต้องทำซ้ำ การคำนวณแบบนี้ต้องใช้ข้อมูลจำนวนชิ้นจากเครื่องจักรควบคู่กัน ซึ่งเชื่อมโยงกับระบบ Machine Monitoring ได้โดยตรง
อุปกรณ์และโครงสร้างของระบบ
ระบบ Energy Monitoring ทั่วไปประกอบด้วย 4 ชั้น
- Power Meter และ CT (Current Transformer) มิเตอร์วัดแรงดันโดยตรงและวัดกระแสผ่าน CT สำหรับตู้ที่หยุดไฟยากมักใช้ CT แบบ Split-core ที่ครอบสายได้โดยไม่ต้องถอดสาย
- การสื่อสาร มิเตอร์อุตสาหกรรมส่วนใหญ่รองรับ Modbus RTU (RS-485) หรือ Modbus TCP ต่อเข้ากับ Gateway หรือ PLC
- Gateway / ตัวเก็บข้อมูล อ่านค่าจากมิเตอร์ตามรอบเวลาที่กำหนด แล้วส่งเข้าฐานข้อมูลผ่านเครือข่ายโรงงาน
- ซอฟต์แวร์และ Dashboard เก็บข้อมูลย้อนหลัง แสดงกราฟรายเครื่องรายแผนก ทำรายงาน และตั้งเงื่อนไขแจ้งเตือน เช่น Demand ใกล้ค่าที่กำหนด หรือมีโหลดทำงานนอกเวลา
สิ่งที่ควรคิดตั้งแต่ต้นคือ ข้อมูลพลังงานจะต้องอยู่ร่วมกับข้อมูลการผลิตได้ เช่น สถานะเครื่อง จำนวนชิ้น และกะทำงาน เพื่อให้วิเคราะห์ควบคู่กับ OEE ได้ ไม่ใช่เป็นระบบแยกที่ไม่มีใครเปิดดู
เริ่มติดตั้งจากตรงไหน: ลำดับจุดวัดที่แนะนำ
ไม่จำเป็นต้องติดมิเตอร์ทุกเครื่องในวันแรก ลำดับที่ใช้ได้ผลในทางปฏิบัติคือ
- ตู้ไฟหลัก (MDB) เพื่อเห็นภาพรวมและรูปแบบ Demand ของทั้งโรงงาน
- โหลดใหญ่ที่เป็นระบบสนับสนุน เช่น เครื่องอัดอากาศ Chiller เตาหลอมหรือเตาอบ ระบบปรับอากาศ ซึ่งมักใช้พลังงานสัดส่วนสูงและทำงานตลอดเวลา
- ตู้ย่อยรายแผนกหรือรายไลน์ผลิต เพื่อแยกต้นทุนพลังงานตามผลิตภัณฑ์
- เครื่องจักรหลักรายเครื่อง เช่น เครื่อง CNC เครื่องปั๊ม หรือเซลล์หุ่นยนต์ที่ต้องการวิเคราะห์ kWh ต่อชิ้น
ก่อนติดตั้ง ควรกำหนดคำถามที่อยากได้คำตอบให้ชัด เช่น ลด Peak Demand หรือหาพลังงานช่วงเครื่องว่าง เพราะคำถามจะเป็นตัวกำหนดว่าต้องวัดจุดไหนและเก็บข้อมูลถี่แค่ไหน และการทำงานในตู้ไฟต้องทำโดยช่างไฟฟ้าที่มีคุณสมบัติตามขั้นตอนความปลอดภัยของโรงงานเสมอ
ข้อผิดพลาดที่พบบ่อยในโครงการ Energy Monitoring
- ตั้งค่า CT Ratio ผิดหรือใส่ CT กลับทิศ ทำให้ค่าที่อ่านได้ผิดหรือติดลบ ควรตรวจเทียบกับเครื่องวัดแบบพกพาหลังติดตั้ง
- วัดแค่ตู้ไฟหลัก เห็นว่าใช้ไฟมาก แต่ไม่รู้ว่ามาจากไหน จึงไม่มีจุดให้ลงมือแก้
- ไม่มีข้อมูลการผลิตประกอบ ตัวเลข kWh ขึ้นลงตามยอดผลิต ถ้าไม่หารด้วยผลผลิตจะตีความผิดได้ง่าย
- รอบเก็บข้อมูลไม่เหมาะกับคำถาม การดูพลังงานรายวันใช้รอบห่างได้ แต่การวิเคราะห์ Demand ต้องเก็บถี่พอจะเห็นช่วงพีค
- เวลาในอุปกรณ์ไม่ตรงกัน ข้อมูลพลังงานกับข้อมูลเครื่องจักรเทียบกันไม่ได้ ควรซิงก์เวลาจากแหล่งเดียว
- มี Dashboard แต่ไม่มีเจ้าของ ควรกำหนดผู้รับผิดชอบ รอบการทบทวน และการกระทำเมื่อพบค่าผิดปกติ ซึ่งสอดคล้องกับแนวคิด QCDESM ที่มองต้นทุนและสิ่งแวดล้อมเป็นตัวชี้วัดของโรงงาน
คำถามที่พบบ่อย
เครื่องจักรรุ่นเก่าติดตั้งระบบ Energy Monitoring ได้ไหม
ได้ เพราะการวัดพลังงานทำที่สายไฟฟ้าขาเข้าของเครื่องผ่าน Power Meter และ CT ไม่ต้องเชื่อมต่อกับระบบควบคุมของเครื่อง จึงใช้ได้กับเครื่องเกือบทุกยี่ห้อและทุกยุค
Energy Monitoring เชื่อมกับข้อมูล OEE หรือ Machine Monitoring ได้หรือไม่
ได้และควรทำ เมื่อรู้สถานะเครื่อง (ทำงาน จอด รอ) พร้อมพลังงานในช่วงเดียวกัน จะแยกได้ว่าพลังงานส่วนไหนใช้ผลิตจริงและส่วนไหนเสียไปตอนเครื่องว่าง และคำนวณ kWh ต่อชิ้นได้
ต้องหยุดไฟทั้งโรงงานเพื่อติดตั้งหรือไม่
ขึ้นอยู่กับจุดติดตั้งและสภาพตู้ไฟ CT แบบ Split-core ช่วยลดความจำเป็นในการถอดสาย แต่การต่อสายวัดแรงดันและงานในตู้ไฟยังต้องวางแผนร่วมกับฝ่ายซ่อมบำรุงและทำตามขั้นตอนความปลอดภัยทางไฟฟ้าทุกครั้ง
NKE ออกแบบและติดตั้งระบบข้อมูลโรงงาน ทั้ง Machine Monitoring, OEE และ Energy Monitoring ร่วมกับงานระบบอัตโนมัติในโรงงาน หากต้องการเริ่มเก็บข้อมูลพลังงานจากจุดที่ตอบโจทย์โรงงานของคุณ ติดต่อทีม NKE โทร 02-746-7196 หรือ LINE @nke.th เพื่อพูดคุยรายละเอียดได้