Tandem Press Line คืออะไร? หุ่นยนต์ส่งชิ้นงานระหว่างเครื่องปั๊มโลหะ
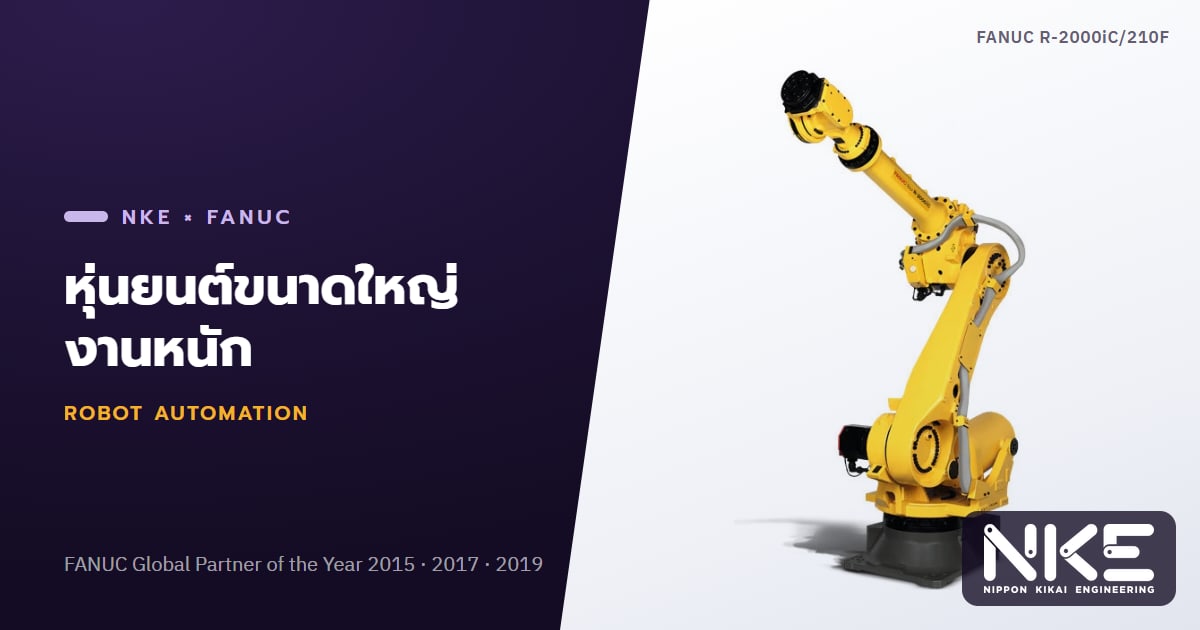
Tandem Press Line คือไลน์ปั๊มโลหะที่นำเครื่องปั๊ม (Press) หลายเครื่องมาเรียงต่อกัน แต่ละเครื่องทำหนึ่งขั้นตอนของชิ้นงาน เช่น ขึ้นรูปลึก ตัดขอบ เจาะรู และพับขอบ แล้วใช้หุ่นยนต์หรือระบบ Transfer ส่งชิ้นงานจากเครื่องหนึ่งไปอีกเครื่องโดยไม่ต้องใช้คนยกป้อน งานแบบนี้พบมากในชิ้นส่วนตัวถังรถยนต์ ชิ้นส่วนเครื่องใช้ไฟฟ้า และชิ้นงานแผ่นโลหะขนาดกลางถึงใหญ่ บทความนี้อธิบายว่าไลน์ทำงานอย่างไร มีส่วนประกอบอะไร และควรคิดเรื่องใดบ้างก่อนเปลี่ยนไลน์ปั๊มที่ใช้คนป้อนมาเป็นระบบอัตโนมัติ
Tandem Press Line คืออะไร ต่างจาก Progressive Die และ Transfer Press อย่างไร
งานปั๊มโลหะที่ต้องผ่านหลายขั้นตอนมีวิธีจัดไลน์หลัก ๆ อยู่สามแบบ แต่ละแบบเหมาะกับขนาดชิ้นงานและปริมาณการผลิตต่างกัน
- Progressive Die ใช้แม่พิมพ์ชุดเดียวที่มีหลายสถานีในเครื่องปั๊มเครื่องเดียว ป้อนจากม้วนคอยล์ต่อเนื่อง เหมาะกับชิ้นงานเล็กที่ผลิตจำนวนมาก แต่ชิ้นงานใหญ่หรือขึ้นรูปลึกมักทำไม่ได้เพราะแม่พิมพ์จะยาวและหนักเกินไป
- Transfer Press เครื่องปั๊มขนาดใหญ่เครื่องเดียวที่มีหลายสถานีและมีราง Transfer ในตัว เคลื่อนชิ้นงานไปพร้อมกันทุกจังหวะ ทำงานได้เร็วแต่เป็นการลงทุนเครื่องใหม่ทั้งเครื่อง
- Tandem Press Line ใช้เครื่องปั๊มแยกกันหลายเครื่อง แต่ละเครื่องมีแม่พิมพ์ของตัวเอง ชิ้นงานถูกส่งต่อด้วยหุ่นยนต์ จุดเด่นคือยืดหยุ่น ใช้กับชิ้นงานขนาดใหญ่ได้ และหลายโรงงานสามารถนำเครื่องปั๊มที่มีอยู่แล้วมาจัดเป็นไลน์ได้
หลายโรงงานในไทยเริ่มจากไลน์ที่มีพนักงานยืนประจำแต่ละเครื่องเพื่อยกชิ้นงานใส่แม่พิมพ์ ซึ่งเป็นงานซ้ำ ๆ ใกล้จุดอันตรายและเหนื่อยมาก การเปลี่ยนเป็น Tandem Press Line ที่ใช้หุ่นยนต์จึงช่วยทั้งเรื่องความปลอดภัย ความสม่ำเสมอของจังหวะการผลิต และการลดงานหนักของคน
ส่วนประกอบหลักของไลน์ปั๊มอัตโนมัติ
ไลน์ที่สมบูรณ์ไม่ได้มีแค่หุ่นยนต์ระหว่างเครื่องปั๊ม แต่มีอุปกรณ์หลายส่วนที่ต้องทำงานร่วมกัน
- Destacker ส่วนต้นไลน์ที่หยิบแผ่น Blank ออกจากกองทีละแผ่น มักมีระบบแยกแผ่น เช่น ลมเป่าหรือ Magnetic Fanner และต้องมีเซนเซอร์ตรวจ Double Blank เพื่อป้องกันแผ่นซ้อนเข้าแม่พิมพ์
- สถานีล้างหรือทาน้ำมัน (ถ้ากระบวนการต้องการ) เพื่อให้ผิวแผ่นพร้อมสำหรับการขึ้นรูปลึก
- Centering Station จัดตำแหน่งแผ่นให้ตรงก่อนเข้าเครื่องแรก อาจใช้ตัวกั้นทางกลหรือกล้อง Vision วัดตำแหน่งแล้วให้หุ่นยนต์ชดเชย
- หุ่นยนต์ระหว่างเครื่อง (Press-to-Press Robot) หยิบชิ้นงานออกจากแม่พิมพ์ตัวหนึ่งแล้ววางเข้าแม่พิมพ์ตัวถัดไป ต้องมีระยะเอื้อมและ Payload พอสำหรับชิ้นงานรวมน้ำหนัก Tooling
- End of Line หุ่นยนต์หรือสายพานรับชิ้นงานสำเร็จ ตรวจดูด้วยสายตาหรือระบบตรวจ แล้วจัดลงแร็คหรือกล่อง
การเลือกรุ่นหุ่นยนต์ต้องดูทั้งน้ำหนัก ระยะห่างระหว่างเครื่อง และความสูงของแม่พิมพ์ ดูหลักการเพิ่มเติมได้ที่ วิธีเลือกหุ่นยนต์อุตสาหกรรมจาก Payload และ Reach
หัวใจของความเร็ว: การซิงค์หุ่นยนต์กับเครื่องปั๊ม
ความเร็วของ Tandem Press Line ไม่ได้ขึ้นกับความเร็วหุ่นยนต์อย่างเดียว แต่ขึ้นกับว่าหุ่นยนต์กับเครื่องปั๊ม "คุยกัน" ได้ดีแค่ไหน
Interlock พื้นฐาน
ระบบขั้นต่ำคือสัญญาณแลกกันระหว่างหุ่นยนต์และเครื่องปั๊ม เช่น เครื่องปั๊มจะลงได้ก็ต่อเมื่อหุ่นยนต์ถอยออกจากพื้นที่แม่พิมพ์แล้ว และหุ่นยนต์จะเข้าไปหยิบได้ก็ต่อเมื่อสไลด์ขึ้นถึงตำแหน่งที่ปลอดภัย การทำแบบนี้ปลอดภัยแต่ทุกฝ่ายต้องรอกัน จังหวะการผลิตจึงช้ากว่าที่อุปกรณ์ทำได้จริง
การเคลื่อนที่แบบซ้อนจังหวะ (Motion Overlap)
ไลน์ที่ออกแบบดีจะให้หุ่นยนต์เริ่มเคลื่อนเข้าก่อนที่สไลด์จะขึ้นสุด และเครื่องปั๊มเริ่มลงขณะที่หุ่นยนต์กำลังถอยออก โดยคำนวณจากตำแหน่งมุมเพลาข้อเหวี่ยง (Crank Angle) ของเครื่องปั๊มกับเส้นทางของหุ่นยนต์ เพื่อให้ไม่มีการชนกันในทุกช่วงเวลา วิธีนี้ช่วยลดเวลารอได้มาก แต่ต้องมีสัญญาณตำแหน่งจากเครื่องปั๊มที่เชื่อถือได้และต้องทดสอบอย่างระมัดระวัง
โหมด Single Stroke หรือ Continuous
เครื่องปั๊มรุ่นเก่ามักทำงานแบบหยุดที่ศูนย์ตายบน (Top Dead Center) ทุกจังหวะ ซึ่งต่อกับหุ่นยนต์ได้ง่าย ส่วนเครื่องที่รองรับโหมดต่อเนื่องจะเร็วกว่าแต่ต้องการการซิงค์ที่แม่นยำกว่า ก่อนวางแผนจึงต้องตรวจว่าเครื่องเดิมมีระบบควบคุม เบรก และคลัตช์ในสภาพที่รองรับการทำงานถี่ขึ้นได้หรือไม่
Tooling และการเปลี่ยนแม่พิมพ์
มือจับของหุ่นยนต์ในงานปั๊มมักเป็นชุดถ้วยสุญญากาศ (Vacuum Cup) ติดบนโครงอะลูมิเนียมหรือ Crossbar ที่ออกแบบเฉพาะแต่ละชิ้นงาน บางชิ้นใช้แม่เหล็กหรือ Gripper แบบหนีบร่วมด้วย ประเด็นที่ควรคิด ได้แก่
- น้ำหนัก Tooling โครงมือจับยาวและหนักจะกิน Payload และทำให้หุ่นยนต์ต้องลดความเร่ง
- ช่องว่างในแม่พิมพ์ ถ้วยดูดต้องเข้าได้โดยไม่ชนชิ้นส่วนแม่พิมพ์ ควรตรวจในขั้นออกแบบแม่พิมพ์ ไม่ใช่หลังทำแม่พิมพ์เสร็จ
- การตรวจจับชิ้นงาน ควรมีเซนเซอร์สุญญากาศเพื่อยืนยันว่าหยิบได้จริงก่อนเคลื่อนต่อ
- Tool Changer ถ้าไลน์ผลิตหลายรุ่น การเปลี่ยน Tooling อัตโนมัติพร้อมการเรียกโปรแกรมหุ่นยนต์ตามรุ่น จะช่วยให้การเปลี่ยนแม่พิมพ์เร็วขึ้นและลดความผิดพลาดจากการเลือกโปรแกรมผิด
อ่านหลักการเลือกมือจับโดยละเอียดได้ที่ กริปเปอร์หุ่นยนต์ (End Effector) เลือกอย่างไร
สิ่งที่ต้องพิจารณาก่อนลงทุน และข้อผิดพลาดที่พบบ่อย
คำถามที่ควรตอบก่อนเริ่มโครงการ
- ชิ้นงานมีขนาด น้ำหนัก และจำนวนรุ่นเท่าไร เปลี่ยนแม่พิมพ์บ่อยแค่ไหน
- ระยะห่างระหว่างเครื่องปั๊มเดิมเหมาะกับระยะเอื้อมหุ่นยนต์หรือไม่ ต้องย้ายเครื่องหรือไม่
- เครื่องปั๊มเดิมให้สัญญาณตำแหน่งและรับคำสั่งจากภายนอกได้หรือไม่ ต้องปรับปรุงระบบควบคุมหรือระบบความปลอดภัยของเครื่องหรือไม่
- มีพื้นที่สำหรับรั้วกั้น ประตูเข้าเปลี่ยนแม่พิมพ์ และทางเดินซ่อมบำรุงหรือไม่
ข้อผิดพลาดที่พบบ่อย
- ประเมินจังหวะการผลิตจากความเร็วหุ่นยนต์อย่างเดียว โดยไม่รวมเวลารอเครื่องปั๊ม เวลาตรวจสุญญากาศ และเวลาของ Destacker
- ไม่เผื่อการปรับแม่พิมพ์เดิม แม่พิมพ์ที่ออกแบบมาให้คนป้อนอาจไม่มีช่องให้มือจับหุ่นยนต์ หรือชิ้นงานค้างในแม่พิมพ์โดยไม่มีตัวดันออก
- มองข้ามระบบความปลอดภัย เช่น ประตูเปลี่ยนแม่พิมพ์ที่ไม่ได้ต่อ Interlock กับทั้งหุ่นยนต์และเครื่องปั๊ม
- ไม่วางแผนเก็บข้อมูล หากไม่รู้ว่าไลน์หยุดเพราะอะไร จะปรับปรุงต่อได้ยาก ควรวางแผนเก็บสาเหตุการหยุดและคำนวณ OEE ตั้งแต่เริ่มเดินไลน์
NKE ออกแบบและสร้างระบบ Tandem Press Line รวมถึงระบบอัตโนมัติด้านอื่นในโรงงาน ดูภาพรวมงานได้ที่ ระบบอัตโนมัติในโรงงาน
คำถามที่พบบ่อย
เครื่องปั๊มรุ่นเก่านำมาทำ Tandem Press Line ได้ไหม?
หลายกรณีทำได้ แต่ต้องสำรวจสภาพเครื่องก่อน เช่น ระบบเบรกและคลัตช์ ระบบควบคุม การส่งสัญญาณตำแหน่งสไลด์ และระบบความปลอดภัย บางเครื่องอาจต้องปรับปรุงระบบควบคุมก่อนต่อกับหุ่นยนต์
ใช้หุ่นยนต์แทนราง Transfer แบบเฉพาะได้หรือไม่ ต่างกันอย่างไร?
หุ่นยนต์ยืดหยุ่นกว่า เปลี่ยนรุ่นชิ้นงานได้ด้วยการเปลี่ยน Tooling และโปรแกรม และนำไปใช้กับไลน์อื่นได้ ส่วนระบบ Transfer แบบเฉพาะอาจทำจังหวะได้เร็วกว่าในงานที่ผลิตรุ่นเดียวจำนวนมาก การเลือกจึงขึ้นกับจำนวนรุ่นและปริมาณการผลิต
ไลน์ที่ใช้หุ่นยนต์ยังต้องใช้คนหรือไม่?
ยังต้องมีพนักงานสำหรับเติมกอง Blank เปลี่ยนแม่พิมพ์ ตรวจคุณภาพปลายไลน์ และดูแลเครื่อง แต่บทบาทจะเปลี่ยนจากการยกป้อนชิ้นงานในจุดอันตรายมาเป็นการควบคุมและดูแลระบบ
หากกำลังพิจารณาเปลี่ยนไลน์ปั๊มที่ใช้คนป้อนให้เป็น Tandem Press Line หรืออยากให้ทีมงานช่วยสำรวจเครื่องปั๊มที่มีอยู่ ติดต่อ NKE ได้ที่โทร 02-746-7196 หรือ LINE @nke.th เพื่อพูดคุยรายละเอียดงานของคุณ