จิ๊กและฟิกซ์เจอร์ คืออะไร? หลัก 3-2-1 และวิธีออกแบบสำหรับงาน CNC
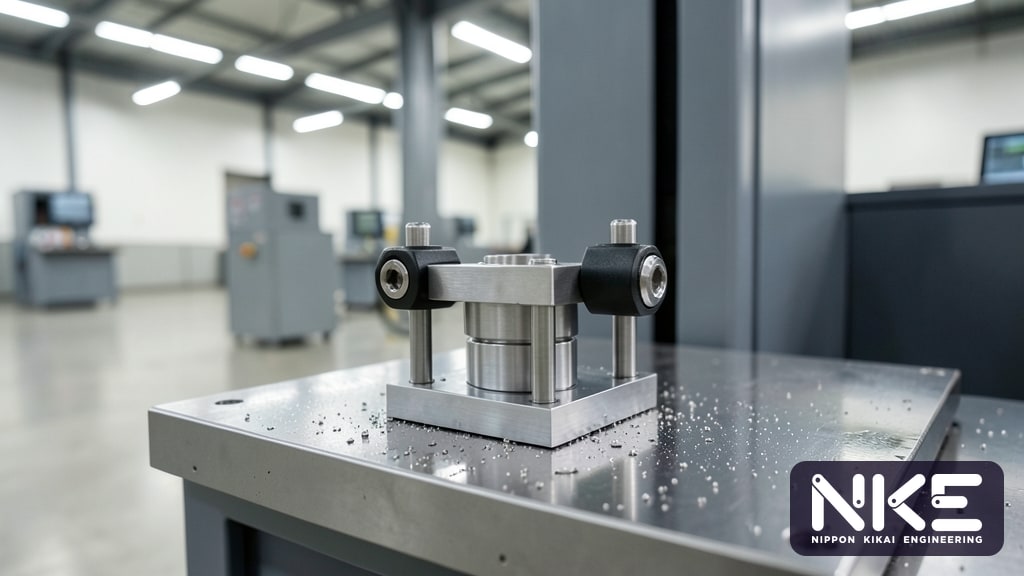
ในงานกลึง กัด เจาะ หรือประกอบ ชิ้นงานจะแม่นยำได้ก็ต่อเมื่อถูกวางในตำแหน่งเดิมทุกครั้งและถูกจับยึดอย่างมั่นคง หน้าที่นี้คือหน้าที่ของ จิ๊กและฟิกซ์เจอร์ หลายโรงงานลงทุนกับเครื่อง CNC ราคาสูง แต่ยังเจอปัญหาขนาดแกว่ง ชิ้นงานเสียเป็นช่วง ๆ หรือเปลี่ยนรุ่นช้า ซึ่งต้นเหตุจำนวนมากอยู่ที่การออกแบบฟิกซ์เจอร์ ไม่ใช่ที่ตัวเครื่อง บทความนี้อธิบายความแตกต่างของจิ๊กกับฟิกซ์เจอร์ หลักการ 3-2-1 การจับยึด และสิ่งที่ต้องคิดเพิ่มเมื่อนำไปใช้กับระบบอัตโนมัติ
จิ๊กและฟิกซ์เจอร์ คืออะไร ต่างกันอย่างไร
ทั้งสองอย่างเป็นอุปกรณ์ช่วยการผลิตที่ทำหน้าที่ กำหนดตำแหน่ง (Locating) และ จับยึด (Clamping) ชิ้นงาน แต่มีความต่างตามนิยามดั้งเดิมดังนี้
- จิ๊ก (Jig) นอกจากจับชิ้นงานแล้ว ยังทำหน้าที่นำทางเครื่องมือตัด เช่น จิ๊กเจาะที่มีบูชนำดอกสว่าน (Drill Bushing) ทำให้รูอยู่ในตำแหน่งที่ถูกต้องแม้ใช้สว่านแท่นธรรมดา
- ฟิกซ์เจอร์ (Fixture) ทำหน้าที่จับและกำหนดตำแหน่งชิ้นงานอย่างเดียว ส่วนการเคลื่อนที่ของเครื่องมือตัดถูกควบคุมโดยเครื่องจักร เช่น ฟิกซ์เจอร์บนโต๊ะเครื่อง Machining Center ที่ใช้ร่วมกับโปรแกรม CNC
ในทางปฏิบัติ คนหน้างานในไทยมักเรียกรวมกันว่า "จิ๊ก" และในยุคที่งานส่วนใหญ่ทำบนเครื่อง CNC อุปกรณ์ที่ใช้จริงจึงเป็นฟิกซ์เจอร์เสียมาก นอกจากนี้ยังมีจิ๊กสำหรับงานประกอบ งานเชื่อม และงานตรวจสอบ (Checking Fixture) ซึ่งใช้หลักการกำหนดตำแหน่งแบบเดียวกัน
หลักการ 3-2-1: พื้นฐานการออกแบบจิ๊กและฟิกซ์เจอร์
ชิ้นงานที่ลอยอิสระในอวกาศมี 6 องศาอิสระ (Degrees of Freedom) คือ เลื่อนตามแกน X, Y, Z และหมุนรอบแกนทั้งสาม ฟิกซ์เจอร์ที่ดีต้องจำกัดการเคลื่อนที่ทั้งหมดนี้ด้วยจุดรองรับจำนวนน้อยที่สุดที่เพียงพอ ซึ่งเป็นที่มาของหลัก 3-2-1
- 3 จุดบนระนาบหลัก (Primary Datum) จำกัดการเลื่อนในแนวตั้งฉากกับระนาบและการหมุนอีก 2 แกน ควรวางให้ห่างกันมากที่สุดเท่าที่ชิ้นงานอนุญาตเพื่อความเสถียร
- 2 จุดบนระนาบรอง (Secondary Datum) จำกัดการเลื่อนอีกแกนหนึ่งและการหมุนรอบแกนที่เหลือ
- 1 จุดบนระนาบที่สาม (Tertiary Datum) จำกัดการเลื่อนในแกนสุดท้าย
เลือก Datum ให้ตรงกับแบบงาน
จุดกำหนดตำแหน่งควรวางบนผิวที่เป็น Datum ตามแบบ (Drawing) หรือผิวที่สัมพันธ์กับค่าพิกัดสำคัญ และควรใช้ Datum ชุดเดิมให้ต่อเนื่องในทุกขั้นตอนการผลิต เพราะทุกครั้งที่เปลี่ยน Datum ความคลาดเคลื่อนจะสะสมเพิ่มขึ้น ตัวอย่างที่เห็นชัดคืองานเพลา ซึ่งมักใช้รูศูนย์ที่ปลายทั้งสองข้างเป็น Datum ตลอดกระบวนการ (อ่านเพิ่มเติมเรื่อง การกัดหน้าเจาะศูนย์ ขั้นแรกของงานผลิตเพลา)
ระวังการกำหนดตำแหน่งเกิน (Over-constraint)
การใส่จุดรองรับมากเกินความจำเป็นทำให้ชิ้นงานวางไม่สนิทหรือถูกบังคับให้บิดตัว กรณีที่พบบ่อยคือการใช้สลักกลม 2 ตัวสวมรู 2 รู ซึ่งหากระยะรูแตกต่างเล็กน้อยชิ้นงานจะใส่ไม่ลง วิธีมาตรฐานคือใช้ สลักกลม 1 ตัวคู่กับสลักตัดข้าง (Diamond Pin หรือ Relieved Pin) 1 ตัว เพื่อให้รับความคลาดเคลื่อนของระยะรูได้ ส่วนผิวหยาบอย่างงานหล่อหรืองานตีขึ้นรูป อาจใช้ตัวรองรับแบบปรับได้หรือแบบสปริง (Adjustable / Work Support) ช่วยเสริมหลังวางตำแหน่งด้วย 3 จุดหลักแล้ว
การจับยึด: แรงจับต้องพอดี ไม่ใช่มากที่สุด
เมื่อกำหนดตำแหน่งแล้ว การจับยึดมีหน้าที่รักษาตำแหน่งนั้นไว้ตลอดการตัดเฉือน หลักที่ควรยึดถือมีดังนี้
- ดันชิ้นงานเข้าหาตัวกำหนดตำแหน่ง ทิศทางแรงจับควรกดชิ้นงานเข้าหา Locator ไม่ใช่ดึงออก
- วางจุดจับตรงกับจุดรองรับ แรงจับที่กดลงบนจุดที่ไม่มีอะไรรองรับด้านล่างจะทำให้ชิ้นงานโก่ง เมื่อคลายออกชิ้นงานจะคืนตัวและผิวที่กัดไว้จะไม่เรียบตามต้องการ
- ให้แรงตัดวิ่งเข้าหาส่วนที่แข็งแรง ออกแบบลำดับการตัดให้แรงตัดหลักไปลงที่ตัว Locator หรือบอดี้ของฟิกซ์เจอร์ ไม่ใช่ไปลงที่แคลมป์
- คำนึงถึงชิ้นงานผนังบาง ชิ้นงานบางหรืออะลูมิเนียมอาจต้องลดแรงจับในขั้นตอนเก็บผิวละเอียด หรือกระจายแรงด้วยหน้าสัมผัสที่กว้างขึ้น
- ความแข็งแรงของตัวฟิกซ์เจอร์ ฟิกซ์เจอร์ที่ยืดยาวหรือบางเกินไปจะสั่นและเกิด Chatter แม้เครื่องจักรจะแข็งแรงเพียงใดก็ตาม
ระบบจับยึดมีให้เลือกทั้งแบบมือหมุน แบบลม (Pneumatic) และแบบไฮดรอลิก ระบบแบบลมและไฮดรอลิกให้แรงจับสม่ำเสมอกว่าการขันด้วยมือ ซึ่งแรงขันมักขึ้นกับผู้ปฏิบัติงานแต่ละคน
ฟิกซ์เจอร์สำหรับระบบอัตโนมัติและหุ่นยนต์ป้อนชิ้นงาน
เมื่อเปลี่ยนจากคนป้อนชิ้นงานเป็นหุ่นยนต์ ฟิกซ์เจอร์ต้องถูกออกแบบใหม่หลายจุด เพราะหุ่นยนต์ไม่สามารถ "รู้สึก" ได้ว่าชิ้นงานวางไม่สนิทเหมือนคน
- มีมุมนำเข้า (Lead-in) และลบมุมสลัก ช่วยให้ชิ้นงานไหลเข้าตำแหน่งได้แม้ตำแหน่งหุ่นยนต์คลาดเคลื่อนเล็กน้อย
- ตรวจสอบการวางชิ้นงาน (Seating Check) เช่น ใช้ระบบตรวจด้วยลม (Air Seating Sensor) หรือเซนเซอร์ตรวจการมีชิ้นงาน ก่อนอนุญาตให้เครื่องเริ่มตัด
- ยืนยันสถานะแคลมป์ ใช้ Pressure Switch หรือเซนเซอร์ตำแหน่งแคลมป์ ส่งสัญญาณให้ PLC และเครื่อง CNC ทราบว่าจับเสร็จแล้วจริง
- จัดการเศษโลหะ ออกแบบให้เศษและน้ำหล่อเย็นไหลออกง่าย และมีหัวเป่าลมทำความสะอาดผิว Locator ทุกรอบ เพราะเศษเพียงชิ้นเล็กก็ทำให้ชิ้นงานเอียงได้
- ป้องกันการใส่ผิดทิศ (Poka-yoke) ใส่สลักหรือรูปทรงที่ทำให้ชิ้นงานวางได้ทางเดียว
- พื้นที่สำหรับ Gripper ต้องเผื่อระยะให้มือจับของหุ่นยนต์เข้าออกได้โดยไม่ชนแคลมป์
รายละเอียดเรื่องการประเมินโครงการลักษณะนี้ อ่านได้ในบทความ หุ่นยนต์ป้อนชิ้นงาน CNC คุ้มไหม? และดูแนวทางโซลูชันได้ที่หน้า เครื่องจักร CNC และหุ่นยนต์ป้อนชิ้นงาน
การเปลี่ยนรุ่นให้เร็วขึ้น
สำหรับโรงงานที่ผลิตหลายรุ่น ระบบจับยึดแบบ Zero-point หรือแผ่นฐานที่มีจุดอ้างอิงมาตรฐาน ช่วยให้ถอดเปลี่ยนฟิกซ์เจอร์ได้โดยไม่ต้องตั้งศูนย์ใหม่ทุกครั้ง ซึ่งช่วยลดเวลาตั้งเครื่องซึ่งเป็นหนึ่งในความสูญเสียสำคัญของเครื่องจักร
ข้อผิดพลาดที่พบบ่อยในการออกแบบจิ๊กและฟิกซ์เจอร์
- ใช้ผิวที่ไม่ใช่ Datum ของแบบงานเป็นตัวกำหนดตำแหน่ง เพราะทำง่ายกว่า
- กำหนดตำแหน่งเกิน ทำให้ชิ้นงานใส่ยากหรือบิดตัว
- ไม่เผื่อทางออกให้เศษโลหะ จนต้องหยุดเครื่องมาทำความสะอาดบ่อย
- ใช้วัสดุ Locator ที่ไม่ผ่านการชุบแข็ง ทำให้สึกเร็วและขนาดเปลี่ยนไปโดยไม่รู้ตัว
- ไม่ได้ออกแบบให้ชิ้นส่วนที่สึกหรอเปลี่ยนได้ง่าย ต้องถอดทั้งชุดเมื่อสลักสึก
- ไม่ตรวจสอบฟิกซ์เจอร์เป็นระยะ ทั้งที่ความแม่นยำของชิ้นงานขึ้นกับฟิกซ์เจอร์โดยตรง
แม้ฟิกซ์เจอร์จะดีเพียงใด การสึกหรอของเครื่องมือตัดยังทำให้ขนาดเปลี่ยนไปตามเวลา ฟิกซ์เจอร์ที่ทำซ้ำได้ดีจะทำให้ผลวัดสะท้อนการสึกของเครื่องมือได้ชัดเจน และนำไปชดเชยค่า Offset ได้อย่างมีความหมาย ดูเพิ่มเติมที่ Auto Offset สำหรับ FANUC CNC
คำถามที่พบบ่อย
ควรออกแบบฟิกซ์เจอร์เอง หรือจ้างผู้เชี่ยวชาญ?
งานที่ชิ้นงานเรียบง่ายและผลิตด้วยมือ ทีมภายในมักออกแบบเองได้ แต่หากเป็นงานความแม่นยำสูง ชิ้นงานบาง หรือต้องทำงานร่วมกับหุ่นยนต์และระบบเซนเซอร์ การให้ผู้ที่มีประสบการณ์ด้านระบบอัตโนมัติช่วยออกแบบจะลดความเสี่ยงที่ต้องแก้ไขหลายรอบ
ฟิกซ์เจอร์ควรมีความแม่นยำแค่ไหน?
หลักทั่วไปคือความคลาดเคลื่อนของฟิกซ์เจอร์ควรน้อยกว่าพิกัดความเผื่อของชิ้นงานอย่างมีนัยสำคัญ เพื่อเหลือพื้นที่ให้ความคลาดเคลื่อนจากเครื่องจักร เครื่องมือตัด และการวัด ค่าที่เหมาะสมขึ้นกับพิกัดของแต่ละชิ้นงานและควรพิจารณาร่วมกับทีมคุณภาพ
ฟิกซ์เจอร์แบบไฮดรอลิกจำเป็นเสมอหรือไม่?
ไม่จำเป็นเสมอ งานจำนวนน้อยหรือแรงตัดต่ำอาจใช้แคลมป์มือหรือแบบลมได้ แต่สำหรับงานที่ต้องการแรงจับสูงในพื้นที่จำกัด หรือระบบอัตโนมัติที่ต้องการแรงจับสม่ำเสมอและยืนยันสถานะได้ ไฮดรอลิกมักเป็นทางเลือกที่เหมาะสม
หากคุณกำลังวางแผนกระบวนการผลิตใหม่ ปรับปรุงจิ๊กและฟิกซ์เจอร์เดิม หรือต้องการเชื่อมฟิกซ์เจอร์เข้ากับหุ่นยนต์ป้อนชิ้นงาน ทีม NKE ยินดีให้คำปรึกษาตั้งแต่การวิเคราะห์ชิ้นงานจนถึงการออกแบบและสร้างระบบ ติดต่อเราได้ที่โทร 02-746-7196, LINE @nke.th หรือผ่าน แบบฟอร์มติดต่อ NKE