กัดหน้าเจาะศูนย์ (Facing & Centering) คืออะไร? ขั้นแรกของงานผลิตเพลา
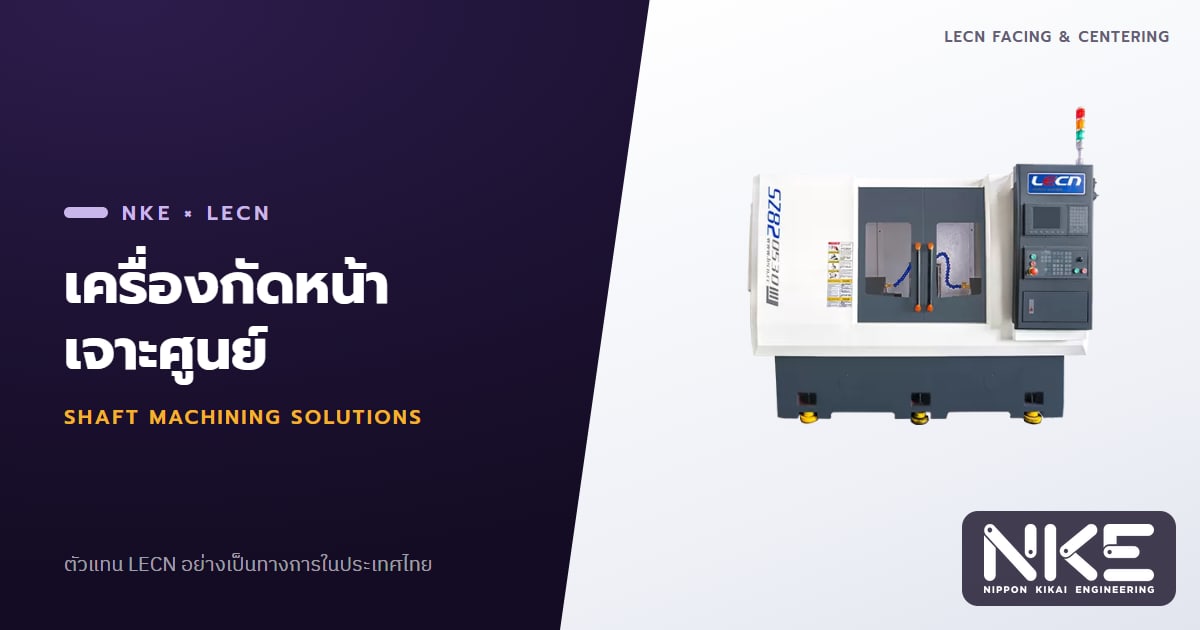
ในการผลิตชิ้นงานเพลา เช่น เพลาขับ เพลาเกียร์ หรือเพลามอเตอร์ ขั้นตอนที่หลายโรงงานมองข้ามแต่ส่งผลต่อคุณภาพของทั้งสายการผลิตคือการ กัดหน้าเจาะศูนย์ (Facing & Centering) ขั้นตอนนี้เป็นตัวกำหนดความยาวรวมและตำแหน่งรูศูนย์ ซึ่งงานกลึง งานเจียระไน และงานตรวจวัดถัดไปจะใช้เป็นจุดอ้างอิงทั้งหมด หากรูศูนย์เบี้ยวหรือหน้าไม่ได้ฉาก ปัญหาจะตามไปถึงขั้นตอนสุดท้าย บทความนี้อธิบายหลักการทำงาน สิ่งที่ต้องพิจารณา ข้อผิดพลาดที่พบบ่อย และแนวทางเลือกวิธีทำที่เหมาะกับโรงงานของคุณ
กัดหน้าเจาะศูนย์คืออะไร และทำไมต้องทำเป็นขั้นตอนแรก
การกัดหน้าเจาะศูนย์คือการปาดหน้าปลายทั้งสองด้านของชิ้นงานเพลาให้เรียบและได้ฉาก พร้อมกำหนดความยาวรวม แล้วเจาะรูศูนย์ (Center Hole) ทรงกรวยที่ปลายทั้งสองข้าง ชิ้นงานที่ผ่านขั้นตอนนี้แล้วจะถูกจับระหว่างยันศูนย์ (Between Centers) ในเครื่องกลึงและเครื่องเจียระไนต่อไป
เหตุผลที่ต้องทำก่อนขั้นตอนอื่นมีดังนี้
- สร้าง Datum ร่วม รูศูนย์ทั้งสองข้างกำหนดแกนหมุนของชิ้นงาน ทุกขั้นตอนที่ใช้แกนเดียวกันจะได้ความร่วมศูนย์ (Concentricity) และค่า Runout ที่สม่ำเสมอ
- คุมความยาวและตำแหน่งตามแนวแกน หน้าปลายที่ปาดแล้วเป็นจุดอ้างอิงตามแนวแกนสำหรับบ่า ร่อง และตำแหน่งอื่น ๆ
- เตรียมผิวสำหรับขั้นตอนถัดไป ชิ้นงานดิบจากการตัดหรือการตีขึ้นรูป (Forging) มักมีหน้าปลายเอียงและไม่เรียบ การปาดหน้าก่อนช่วยให้ขั้นตอนถัดไปทำงานได้มั่นคง
ในไลน์ผลิตเพลาส่วนใหญ่ ขั้นตอนถัดจากนี้มักเป็นงานกลึงบน เครื่องกลึง CNC สองหัว หรือเครื่องกลึงที่จับชิ้นงานระหว่างยันศูนย์ ซึ่งความแม่นของรูศูนย์จะส่งผลโดยตรง
หลักการทำงานของเครื่องกัดหน้าเจาะศูนย์
เครื่องกัดหน้าเจาะศูนย์แบบเฉพาะทางออกแบบมาให้ทำงานกับปลายทั้งสองข้างในการจับยึดครั้งเดียว ลำดับการทำงานโดยทั่วไปเป็นดังนี้
1. การจับยึดชิ้นงาน
ชิ้นงานถูกวางบนปากจับแบบ V (V-Block) หรือ Self-centering Clamp ที่จับบนผิวด้านนอกของเพลา ทำให้แกนของรูศูนย์ที่เจาะอ้างอิงกับผิวดิบจริงของชิ้นงาน วิธีนี้สำคัญมากกับชิ้นงานตีขึ้นรูปที่ผิวนอกไม่กลมสมบูรณ์ เพราะช่วยให้เนื้อเผื่อกลึง (Stock Allowance) กระจายรอบชิ้นงานได้สม่ำเสมอ
2. กัดหน้าปลายทั้งสองข้าง
หัวกัด (Milling Head) สองชุดที่อยู่ด้านซ้ายและขวาเข้าปาดหน้าปลายพร้อมกันหรือตามลำดับ ทำให้ได้ความยาวรวมตามที่กำหนดโดยไม่ต้องกลับด้านชิ้นงาน การไม่กลับด้านช่วยลดความคลาดเคลื่อนจากการจับยึดซ้ำ
3. เจาะรูศูนย์
หลังกัดหน้าแล้ว หัวเจาะจะเจาะรูศูนย์ด้วยดอกเจาะศูนย์ (Center Drill) ที่ปลายทั้งสองข้าง เนื่องจากชิ้นงานยังไม่ถูกปลดออกจากการจับยึด รูศูนย์ทั้งสองข้างจึงอยู่บนแกนเดียวกัน บางรุ่นสามารถทำงานเพิ่มเติม เช่น ลบมุม หรือเจาะรูเพิ่มในขั้นตอนเดียวกันได้ ขึ้นกับการออกแบบเครื่อง
ชนิดของรูศูนย์ที่ควรรู้ก่อนกำหนดแบบ
รูศูนย์มีรูปแบบมาตรฐาน เช่นตาม ISO 6411 หรือ DIN 332 การเลือกรูปแบบควรพิจารณาจากน้ำหนักชิ้นงาน แรงที่กระทำ และการใช้งานซ้ำ
- Type A รูศูนย์กรวย 60° แบบพื้นฐาน เหมาะกับงานทั่วไปที่ไม่ต้องใช้รูศูนย์ซ้ำหลายครั้ง
- Type B มีมุมลบ (Protective Chamfer) ที่ปากรู ช่วยป้องกันขอบรูศูนย์จากการกระแทกหรือรอยบุบ เหมาะกับชิ้นงานที่ต้องกลับมาใช้รูศูนย์หลายขั้นตอน เช่น ต้องผ่านการชุบแข็งแล้วไปเจียระไน
- Type R ผนังรูเป็นทรงโค้ง ทนต่อการเยื้องศูนย์เล็กน้อยระหว่างยันศูนย์กับชิ้นงานได้ดีกว่า
- รูศูนย์แบบมีเกลียว ใช้กับเพลาที่ต้องยึดอุปกรณ์หรือยกชิ้นงานผ่านรูที่ปลายเพลา
ขนาดรูศูนย์ควรสัมพันธ์กับขนาดและน้ำหนักของเพลา รูที่เล็กเกินไปรับแรงจากยันศูนย์ได้ไม่พอและสึกเร็ว ส่วนรูที่ใหญ่เกินจำเป็นอาจกินพื้นที่ที่ต้องใช้งานในแบบชิ้นงาน
ปัญหาที่พบบ่อยในงานกัดหน้าเจาะศูนย์
- รูศูนย์สองข้างไม่ร่วมแกน มักเกิดจากการเจาะทีละข้างโดยกลับด้านชิ้นงาน หรือปากจับสึก ทำให้ค่า Runout ในขั้นตอนกลึงและเจียระไนสูงเกินกำหนด
- มุมรูศูนย์ไม่ตรงกับยันศูนย์ หากมุมของดอกเจาะสึกหรือไม่ได้ 60° ยันศูนย์จะสัมผัสแค่ขอบหรือแค่บางส่วน ทำให้ชิ้นงานสั่นและความกลมไม่ดี
- เศษโลหะหรือครีบค้างในรู เศษเล็ก ๆ ในรูศูนย์ทำให้ชิ้นงานลอยเยื้องจากแกนจริง ควรมีขั้นตอนเป่าหรือทำความสะอาดก่อนจับยึดทุกครั้ง
- รูศูนย์เสียรูปหลังชุบแข็ง การชุบแข็งอาจทำให้รูศูนย์บิดเบี้ยวหรือมีคราบสเกล งานที่ต้องการความแม่นสูงจึงมักมีขั้นตอนเจียหรือแต่งรูศูนย์ (Center Hole Grinding) ก่อนเข้าเครื่องเจียระไน
- ความยาวรวมแกว่ง มักเกิดจากการตั้งตำแหน่งอ้างอิงตามแนวแกนไม่แน่นอน หรือการสึกของมีดกัดที่ไม่ได้ติดตาม
ปัญหาเหล่านี้มักถูกพบที่ขั้นตอนท้าย ๆ ทำให้หาต้นเหตุได้ยาก การตรวจรูศูนย์และความยาวรวมตั้งแต่ต้นไลน์จึงช่วยลดของเสียได้มาก
เลือกวิธีทำอย่างไร: เครื่องกลึงทั่วไป เครื่องเฉพาะทาง หรือรวมในไลน์อัตโนมัติ
ไม่มีคำตอบเดียวที่เหมาะกับทุกโรงงาน ลองพิจารณาตามสถานการณ์ต่อไปนี้
- ปริมาณน้อย ชิ้นงานหลากหลาย การปาดหน้าและเจาะศูนย์บน เครื่อง CNC ทั่วไปอาจเพียงพอ แต่ต้องกลับด้านชิ้นงาน ซึ่งต้องคุมการจับยึดให้ดี
- ปริมาณสูง ชิ้นงานกลุ่มเดียวกัน เครื่องกัดหน้าเจาะศูนย์เฉพาะทางทำทั้งสองข้างในการจับยึดเดียว ได้ความสม่ำเสมอดีกว่าและแยกงานนี้ออกจากเครื่องกลึงหลัก ทำให้เครื่องกลึงทำงานที่มีมูลค่าสูงกว่าได้เต็มที่
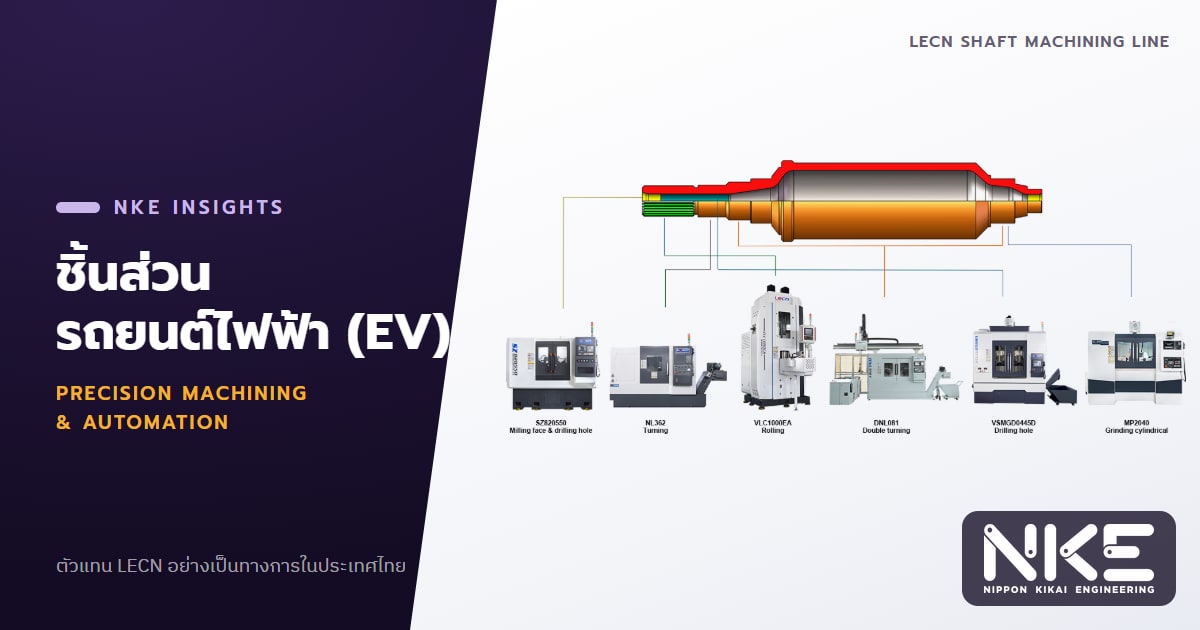
- ต้องการไลน์อัตโนมัติ เครื่องกัดหน้าเจาะศูนย์สามารถเป็นสถานีแรกของไลน์ที่เชื่อมต่อด้วย Gantry Loader หรือหุ่นยนต์ป้อนชิ้นงาน ไปสู่เครื่องกลึงและเครื่องเจียระไน
สิ่งที่ควรเตรียมก่อนคุยกับผู้ขายเครื่องจักร ได้แก่ แบบชิ้นงาน ช่วงขนาดเส้นผ่านศูนย์กลางและความยาว สภาพชิ้นงานดิบ (ตัดหรือตีขึ้นรูป) ชนิดรูศูนย์ที่ต้องการ Cycle Time เป้าหมาย และความถี่ในการเปลี่ยนรุ่นชิ้นงาน ข้อมูลเหล่านี้ช่วยให้กำหนดสเปกเครื่องและอุปกรณ์จับยึดได้ตรงงาน
NKE เป็นตัวแทนจำหน่ายอย่างเป็นทางการของ เครื่องจักร LECN ในประเทศไทย ซึ่งมีเครื่องเฉพาะทางสำหรับชิ้นงานเพลา รวมถึงเครื่องกัดหน้าเจาะศูนย์ และสามารถออกแบบการเชื่อมต่อกับระบบป้อนชิ้นงานอัตโนมัติผ่าน โซลูชันเครื่องจักร CNC และหุ่นยนต์ป้อนชิ้นงาน
คำถามที่พบบ่อย
ทำไมไม่เจาะรูศูนย์บนเครื่องกลึงทีละข้างแทน?
ทำได้ในงานปริมาณน้อย แต่การกลับด้านชิ้นงานเพิ่มโอกาสที่รูศูนย์สองข้างจะไม่ร่วมแกน และใช้เวลาของเครื่องกลึงหลัก สำหรับงานปริมาณสูง การทำทั้งสองข้างในการจับยึดเดียวมักให้ผลที่สม่ำเสมอกว่า
ชิ้นงานตีขึ้นรูปที่ผิวนอกไม่กลมใช้กับเครื่องกัดหน้าเจาะศูนย์ได้หรือไม่?
ได้ และเป็นงานที่เครื่องประเภทนี้ถูกออกแบบมาโดยตรง การจับยึดบนผิวนอกด้วยปากจับแบบ V ช่วยให้รูศูนย์อยู่ในตำแหน่งที่เนื้อเผื่อกลึงกระจายรอบชิ้นงานได้ดี แต่ควรตรวจสอบช่วงความคลาดเคลื่อนของชิ้นงานดิบกับผู้ออกแบบเครื่องก่อน
ต้องแต่งรูศูนย์ใหม่หลังชุบแข็งทุกครั้งหรือไม่?
ขึ้นกับความแม่นที่ต้องการในงานเจียระไนและสภาพรูศูนย์หลังชุบแข็ง งานที่ต้องการค่าความกลมและ Runout ละเอียดมักต้องแต่งรูศูนย์ก่อน ส่วนงานทั่วไปอาจเพียงทำความสะอาดรูให้ดีก่อนจับยึด
หากคุณกำลังวางแผนไลน์ผลิตเพลาหรือต้องการปรับปรุงขั้นตอนกัดหน้าเจาะศูนย์ให้สม่ำเสมอขึ้น ทีมงาน NKE พร้อมพูดคุยตั้งแต่การวิเคราะห์ชิ้นงานไปจนถึงการเลือกเครื่องและระบบอัตโนมัติ ติดต่อ NKE ได้ที่โทร 02-746-7196 หรือ LINE @nke.th